
Oltre ai requisiti di precisione del blocco analogico nelle parti dello strumento di ispezione del veicolo, la precisione dell'altezza delle altre parti è garantita con un margine di errore di più o meno±0,01 mm e la forma può essere entro un intervallo di più o meno 0,1 mm. Quando viene utilizzato il meccanismo a pulsante, viene lavorato anche secondo lo standard di più o meno 0,1 mm e l'altezza secondo la tolleranza di più o meno 0,01 mm.
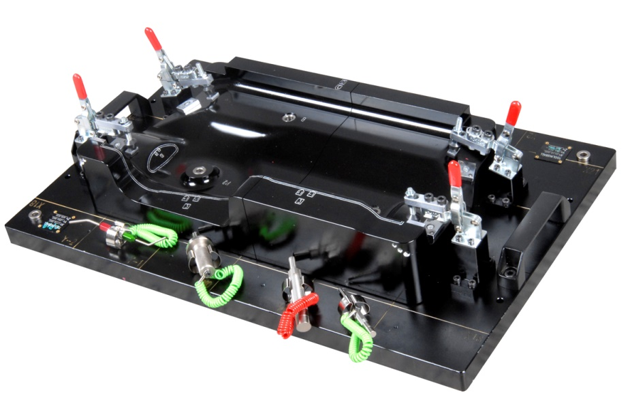
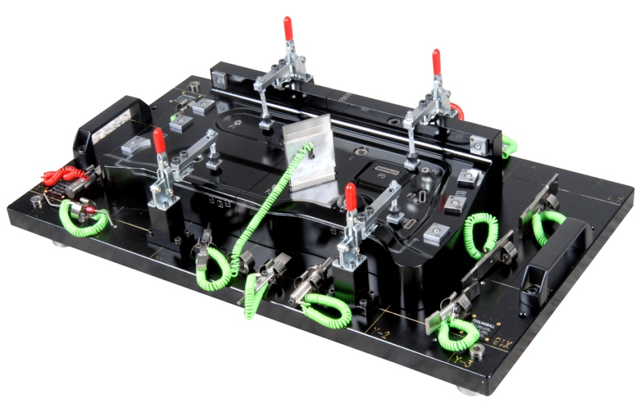
Il metodo di lavorazione della fibbia dello strumento di ispezione auto ha tre parti, la sede della fibbia e la fibbia simmetrica sinistra e destra. Prima della lavorazione, viene prima determinato il materiale del materiale in ingresso, quindi viene determinata la forma esterna del materiale in ingresso, se c'è 0,3~0,5mm.La fresatrice inizia a punzonare. Per facilitare la lavorazione successiva, è necessario creare un punto di riferimento. Il foro del perno di posizionamento viene lavorato con una punta da trapano da 2,5 mm. Il foro del perno deve essere tagliato e rifinito dopo la rettifica finale. Dopo la fresatura, viene inviata la filettatura. Trattamento termico, durezza HRC45° C ~ 48° C, i dispositivi di fissaggio standard ordinati sul mercato non sono temprati. Per considerare la durata di servizio delle parti, tutte le parti in acciaio sono temprate e rifinite dopo il trattamento termico. Si noti che lo spessore della sede dello scatto e del blocco della fibbia deve essere rifinito a±0,01 mm, e la lavorazione del taglio del filo viene completata dopo il completamento. La scanalatura e il foro di scatto sono quelli effettivi. Durante l'accoppiamento, è necessario prestare attenzione al gioco di accoppiamento. Per garantire che la sinistra e la destra non possano oscillare dopo il completamento della cooperazione, viene completato un meccanismo di scatto perfetto.
Data di pubblicazione: 1 marzo 2023

.png)
.png)